

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Ranije ove godine, europski proizvođač pumpi odbacio je 3000 kućišta motora od žigosanog čelika nakon 240-satnog testa slanog spreja. Provrt statora, otvori za peraje i džep iza uvodnice kabela pokazivali su crvene crte hrđe, dok su vanjske strane izgledale besprijekorno. Kabina za raspršivanje premazala je svaku površinu koju je pištolj mogao vidjeti i promašila svaku površinu koju nije mogla.
Rezultat je ujednačen, čvrsto spojen film koji je bolji od temeljnog premaza nanesenog raspršivanjem u pogledu otpornosti na slanu prskalicu, pokrivenosti rubova i iskoristivosti materijala. Odjeljci u nastavku pokrivaju faze procesa, brojeve koje treba staviti u Zahtjev za ponudu i točke revizije koje odvajaju kontroliranu liniju za e-coat od spremnika za umakanje s ambicijama.
Zašto je elektroforetski premaz specificiran za čelična kućišta motora
E-coat je specificiran za kućišta motora jer korozija počinje iznutra, a ne izvana. Provrt statora vidi kondenzaciju u svakom toplinskom ciklusu: motor se zagrijava tijekom radnog ciklusa, zatim se hladi i povlači vlažan zrak u šupljinu kućišta. Jednom kada vlaga sjedne na provrt bez premaza, stvara se crvena hrđa, a labave čestice oksida migriraju prema komori ležaja i zračnom rasporu rotora.
Elektroforetski premaz uklanja taj temeljni uzrok: električno polje povlači boju u provrt, iza rebara za naprezanje i duž zavarenog šava, zadržavajući debljinu filma unutar oko 5 mikrona po cijelom dijelu. Nanošenje raspršivanjem varira za 20-40 mikrona između ravnih površina i rubova.
Tipično čelično kućište motora u rasponu provrta od 100-160 mm najbolja je osnova kvalifikacije za e-coat, jer njegov omjer duljine i promjera provrta odgovara većim industrijskim okvirima.
Četverostupanjski postupak E-Coat: od predtretmana do stvrdnjavanja
Svaki kvar e-coata - mjehurići, rupice, loše prianjanje - vodi do jedne od četiri faze procesa. Kućište može proći vizualnu reviziju, ali i dalje biti neuspješno na terenu ako se vodljivost kupke za prethodnu obradu pomakne izvan njegovog prozora.
- Predtretman. Alkalno odmašćivanje uklanja ulja za žigosanje, nakon čega slijedi protustrujno ispiranje i pretvorbeni premaz od cink fosfata ili cirkonija. Provodljivost završnog ispiranja ispod 5 mikrosimensa/cm prihvatljiva je granica.
- Uranjanje. Kućište je uronjeno u kadu, obično 18-22 posto krutine za katodni epoksid. DC napon od 150-300 V taloži film; energizirano vrijeme kontrolira debljinu na oko 1,5-2,5 mikrona u sekundi.
- Ultrafiltracijsko ispiranje. Ultrafiltracijsko ispiranje zatvorene petlje obnavlja boju i pere nestvrdnuti film bez otapanja. Začepljena membrana pokazuje se kao mrlje koje se vuku i povećava vodljivost kupke.
- Lijek. Film se umreži na 170-180°C 20-30 minuta. Undercure ostavlja mekani film; prepečenje čini polimer krhkim.
| Pozornica | Ključni kontrolni parametar | Način kvara ako nije u skladu sa specifikacijama |
| Predtretman | Vodljivost završnog ispiranja ispod 5 mikrosimensa/cm | Slabo prianjanje, odstranjivanje filma |
| Uranjanje | Udio krutine u kupki 18-22 posto, napon 150-300 V DC | Rupice, nejednaka struktura filma |
| UF ispiranje | Protok permeata i ravnoteža tlaka | Mrlje koje se vuku, prljanje kade |
| Lijek | Temperatura metala 170-180°C 20-30 min | Meki film ili krtost od prepečenja |
Debljina filma, standardi i ono što kupac treba navesti
Odredite minimalnu debljinu filma od 18-25 (prikaz, stručni). mikrona na vanjskim površinama, 10-15 mikrona unutar provrta i provjerite prianjanje pomoću slanog spreja i šrafure. Svaki cilj u nastavku uparen je sa svojim standardom ispitivanja.
Isti standardi vrijede za sve veličine. Kućišta s teškim stijenkama iznad provrta od 260 mm trebaju mapiranje filma preko cijele duljine provrta; kut gaza na prirubnici je mjesto gdje se greške debljine prvo pojavljuju.
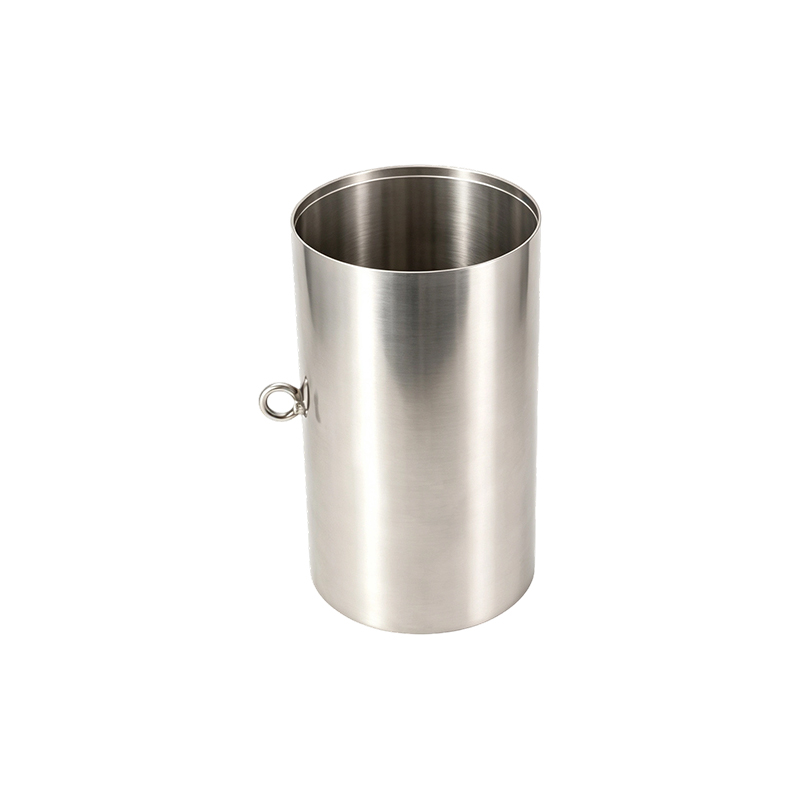
 Kućište motora s debelim zidom od 343 mm s bazom i zavarenom ušicom za podizanje Dizajnirano za iznimno velike industrijske motore, ovo kućište nudi debljinu stjenke od 6 mm, zavareni terminalni blok i podnožje za montažu za stabilnu potporu u zahtjevnim primjenama kao što su rudarstvo i brodski pogon. Pogledajte proizvod →
| Vlasništvo | Ciljana vrijednost | Metoda ispitivanja |
| Debljina suhog filma | 18-25 mikrona vanjski; 10 mikrona minimalno u otvoru | Vrtložna struja prema ISO 2808 |
| Crosshatch adhezija | Nema uklanjanja na razmaku od 0 mm | ASTM D3359 |
| Crvena hrđa u spreju od soli | Nema crvene hrđe prije 240 h | ASTM B117 |
| Tvrdoća olovke | 2H minimalno | ASTM D3363 |
Karta ispod dolazi iz zavarenog kućišta provrta 140 mm na kontroliranoj liniji katodnog epoksida:
Ako se provrt strojno obrađuje nakon premazivanja, vrijednosti filma nemaju nikakav učinak na tolerancije presovanja. Ako je presvučeni otvor pogodna površina, oduzmite izmjereni film od dopuštene interferencije i pokrenite test presvlačenja s premazanim uzorcima.
Odabir smole za E-Coat kućišta motora: epoksi, akril ili hibrid
Navedite katodni epoksid kao zadani, akril samo kada je stabilnost boje ili UV zračenja težak zahtjev, a hibridne sustave kada jedna linija mora zadovoljiti i korozijske i kozmetičke ciljeve.
Najbolja otpornost na koroziju i prianjanje; dostupan samo u crnoj i tamno sivoj boji. Koristi se u otprilike 90 posto primjena kućišta motora jer prolazi 240 h slanog spreja od 20 mikrona.
Bolje zadržavanje UV zračenja i boje s većim sjajem, ali nižim djelovanjem na koroziju. Odabrano kada kućište ostaje vidljivo bez završnog sloja, obično u motorima uređaja.
Intermedijarna korozija i učinak boje. Koristi se kada jedna pećnica obrađuje miješane dijelove i linija ne može raditi s dvije kemijske kupke.
Za čelična kućišta motora s teškim stijenkama izložena kemikalijama za pranje i soli za ceste, elektroforetski premaz kućišta motora navedeno je obično 25-30 mikronska katodna epoksidna konstrukcija s rezultatima slanog spreja iznad 400 sati. Motori pumpi za mokri rad koji koriste kućišta od čeličnih cijevi slijede isto pravilo; tijelo cijevi nema oštre rubove, tako da film ostaje ujednačen po obodu.
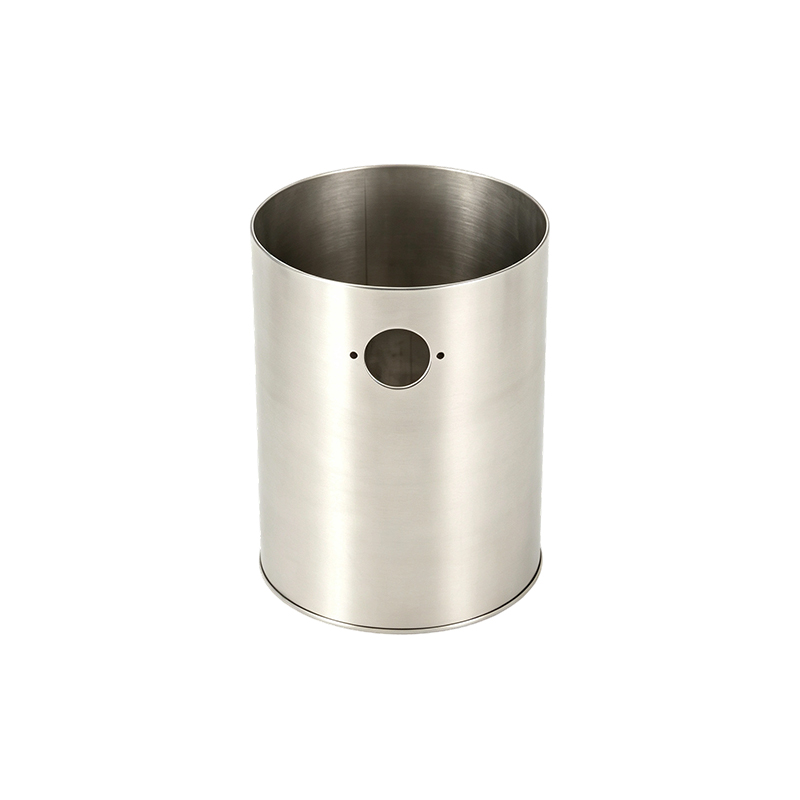
 Kućište motora s debelim stijenkama od bešavne čelične cijevi promjera 127 mm Precizno izrađeno od bešavnih čeličnih cijevi s debljinom stjenke od 7,9 mm, ovo kućište pruža vrhunsku strukturnu krutost i otpornost na zamor, idealno za teške industrijske uvjete koji zahtijevaju izdržljivost i torzijsku čvrstoću. Pogledajte proizvod →
Elektroforetski premaz nasuprot premazu prahom: što se mijenja za kupca
E-coat pobjeđuje na unutarnjoj pokrivenosti i ujednačenosti filma; puder pobjeđuje na izradi vanjskog filma, otpornosti na udarce i rasponu boja. Na kućištima motora ovo dvoje se često kombinira.
- Uranjanje reaches every internal cavity
- Film od 15-25 mikrona, ujednačen unutar 5 mikrona
- Izvrsna pokrivenost rubova i zavarenih šavova
- Iskorištenje materijala oko 95 posto
- Uska paleta boja: crna i tamno siva
- Sprej, pokrivenost samo u liniji vidljivosti
- Film od 60-120 mikrona za otpornost na udarce
- Debela, čvrsta vanjska površina
- Pretjerano prskanje smanjuje učinkovitost
- Širok raspon boja i tekstura
Uobičajeni uzorak je temeljni sloj e-coat plus gornji premaz u prahu na izloženoj vanjskoj strani: provrt dobiva potpunu zaštitu od korozije, a vanjska strana dobiva deblju završnu obradu koja je u skladu s bojom otporna na ogrebotine.
Revizija dobavljačeve linije E-Coat prije naručivanja
Pregledajte kupku, a ne brošuru. Zatražite zapise titracije, zapise vodljivosti i filmske mape iz zadnjih 30 dana proizvodnje; jednu potvrdu o slanom spreju tretirajte kao dokumentaciju, a ne kao dokaz.
Proizvođač kao što je Jiangsu Yufeng Electric Co., Ltd., koji vodi cijeli proces od oblikovanja čelika do površinske obrade u jednom pogonu, može dokumentirati povijest kupatila i predtretmana za svaki dan proizvodnje.
- Dnevnici kemije predtretmana: koncentracija fosfata ili cirkonija i zapisi o mulju
- Vodljivost završnog ispiranja ispod 5 mikrosimensa/cm
- Krute tvari u kupki, pH, temperatura i vodljivost iscrtani u zadnjih 30 smjena
- Mape debljine filma na proizvodnim kućištima, s očitanjima provrta i rebara
- Profil temperature stvrdnjavanja: zadana vrijednost, brzina trake i zapisi temperature metala
- Izvješća o slanom spreju i prianjanju iz iste kemije kupke koja pokreće vaše dijelove
Kontrolirana linija drži debljinu filma Cpk iznad 1,33. Nekontrolirana linija se mijenja za 10 mikrona ili više između serija, a te promjene su u izravnoj korelaciji s povratom jamstva u vlažnoj ili pranju.
Često postavljana pitanja
Koliko dugo elektroforetski premaz štiti kućište motora?
U zatvorenom prostoru, katodni epoksidni e-sloj od 20-25 mikrona na pravilno prethodno obrađenom čeličnom kućištu sprječava crvenu hrđu nakon 240 sati prema ASTM B117 i godinama u zatvorenom prostoru. Za rad na otvorenom ili pranje zahtijeva deblji film ili završni premaz u prahu.
Utječe li e-prevlaka na tolerancije prešanja na provrtu statora?
Ako se provrt strojno obrađuje nakon premazivanja, e-coat nema utjecaja na pristajanje. Ako je presvučeni otvor pogodna površina, oduzmite film od 10-15 mikrona od dopuštene interferencije i pokrenite test presvlačenja s premazanim uzorcima.
Može li se e-premaz nanijeti na kućišta motora od nehrđajućeg čelika?
E-coat prianja na nehrđajući čelik nakon prethodne obrade, ali rijetko se navodi na kućištima motora od nehrđajućeg čelika 304 jer je metal već otporan na koroziju. Koristi se samo kada je potrebna galvanska izolacija, boja ili jednolika završna obrada.
Što e-premaz dodaje cijeni čeličnog kućišta motora?
Na kućištu s provrtom od 100-160 mm, e-coat dodaje 3-8 posto trošku dijela, ovisno o volumenu, debljini filma i radi li linija unutar tvrtke. Iskorištenje materijala od blizu 95 posto ga drži ispod prskanja nanesenog primera.
 Previous