

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Kada crtež kućišta motora prijeđe inženjerov stol 2026., rijetko izgleda kao obični cilindar prikazan u starijim katalozima. Popis revizija često navodi tri stvari: uzorak nosača koji odgovara robotskoj montažnoj ćeliji, džep kanala za hlađenje na mjestu gdje je prije bio ravni provrt i toleranciju koja prisiljava obradni centar umjesto tokarilice. Ovi zahtjevi nisu izolirani slučajevi. Dolaze iz trendovi dizajna kućišta motora koji su iz EV programa prešli u industrijske pogone, kućanske aparate i specijalnu opremu.
Za proizvođača kao što je Jiangsu Yufeng Electric Co., Ltd., koji isporučuje kućišta od čelika i nehrđajućeg čelika unutarnjeg promjera od 29,6 mm do 343 mm, ovi trendovi odlučuju koji će crteži biti citirani i koji će se alati izraditi. Odjeljci u nastavku analiziraju četiri trenda koja će se najvjerojatnije pojaviti u novom motoričkom programu.
Trendovi dizajna kućišta motora: od univerzalnih školjki do montaže za specifičnu primjenu
Najjasniji trend dizajna kućišta motora je kraj univerzalne ljuske: kućišta su sada izrađena za jedan raspored montaže umjesto da su izrezana iz generičke cijevi.
Dizajneri specificiraju okvire montirane na nosače za pumpe i puhala, školjke montirane na stopala za reduktore i kompresore i kombinacije prirubnica s pilotskim registrom za motore montirane na prednjoj strani. Ova promjena pomiče opseg proizvodnje uzvodno. Dobavljač kućišta više ne može slati običnu cijev; mora obraditi površine nosača, izbušiti rupe za tiple i potvrditi ravnost stopala prema crtežu sučelja kupca. Kao rezultat toga, okviri motora montirani na nosače a školjke koje se montiraju na nogu postale su zasebne obitelji proizvoda, a ne opcije na generičkoj liniji.
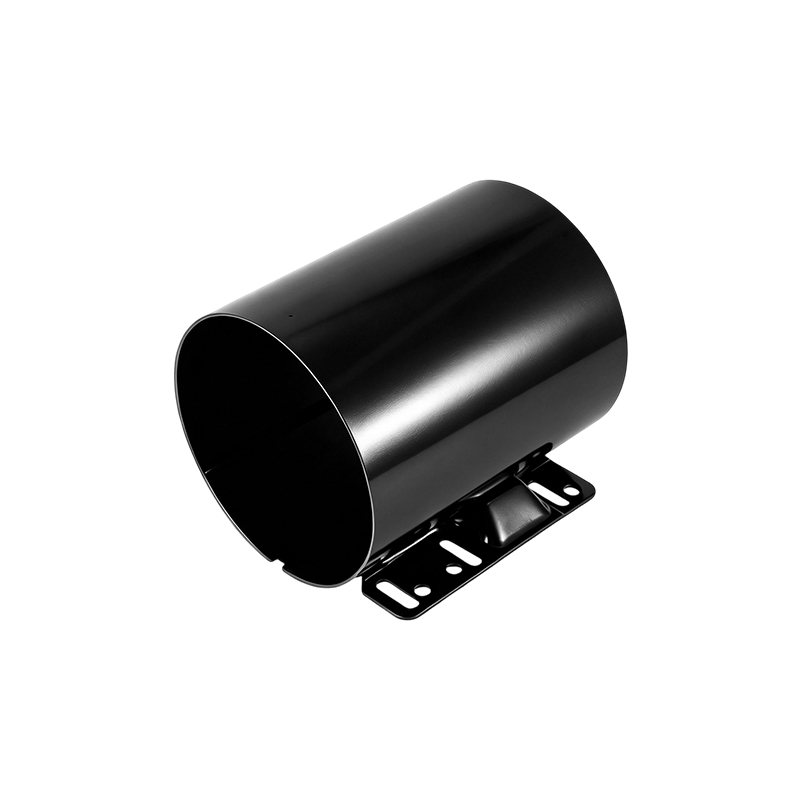
Jedan praktični primjer je kućište od 140 mm za pogon pumpe koje nosi dva strojno obrađena nosača. Razmak između nosača, visina površine i paralelnost provjeravaju se na CMM-u prije nego što prvi uzorak napusti tvornicu.
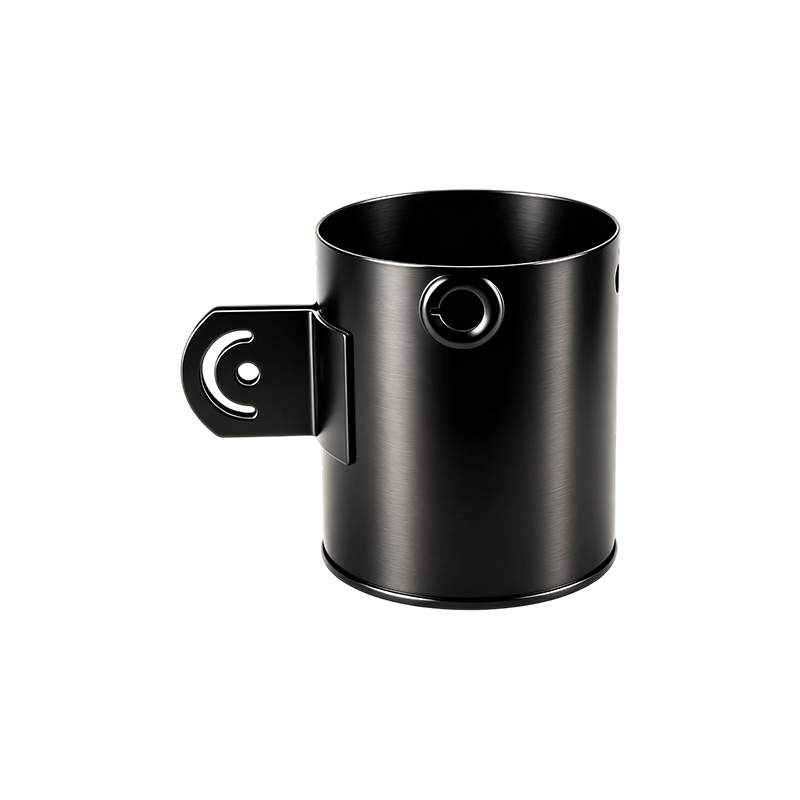 Čelično kućište motora s dva zavarena nosača za pogon pumpe Ovo kućište unutarnjeg promjera 140 mm s dva zavarena montažna nosača strojno je obrađeno nakon zavarivanja kako bi se održao nagib, paralelnost i visina lica, osiguravajući pouzdanu fiksaciju pogonskih jedinica pumpe. Pogledajte proizvod →
Kada su nosači zavareni, dovod topline može izvući strojno obrađene površine iz paralele. Dobavljač koji strojno radi nakon zavarivanja, a ne prije, pouzdano drži te tolerancije u cijeloj seriji.
Uobičajeni obrasci montaže za procjenu
- Montaža bočnog nosača s navojima ili kroz rupe za kompaktne pumpe i motore puhala
- Nožni nosač na ravnoj osnovi s prorezima za vibracijske jastučiće i sustave tračnica
- Montaža s prirubnicom s pilotskim registrom i krugom vijaka za sklopove motora koji se montiraju na čelo
Mjerljivi ishod: kućište sa strojno obrađenim stranama nosača može skratiti vrijeme podmetanja sklopa motora s minuta na sekunde, dok uklanja jedan izvor neusklađenosti rotora s opterećenjem iz procesa.
Trendovi dizajna kućišta motora: Upravljanje toplinom postaje zadatak stanovanja
Upravljanje toplinom je trend dizajna kućišta motora koji se najbrže mijenja jer je kućište sada zamišljeno kao izmjenjivač topline, a ne kao zaštitni poklopac.
Kako se motori skupljaju za istu snagu, kućište mora ukloniti više topline po kvadratnom centimetru površine. Ovo prepisuje geometriju na tri načina: dublja peraja, integrirani rashladni omotači i zračni prolazi strojno urezani u zid. U čeličnim kućištima, toplinska vodljivost materijala ne može se natjecati s aluminijem, pa dizajneri kompenziraju površinom i kontrolom protoka zraka. Grafikon ispod pokazuje zašto je geometrija peraje važna.
Ugljični čelik provodi toplinu pri oko 50 W/(mK), što je otprilike jedna četvrtina aluminijevih 205 W/(mK). Nehrđajući čelik pada na 16. Čelično kućište s visokim rebrima i usmjerenim protokom ventilatora još uvijek može zadovoljiti toplinske ciljeve, posebno u zatvorenim industrijskim okruženjima gdje su otpornost na udarce i cijena važniji od težine.
Još jedno podcijenjeno pitanje je uniformnost. Kućište s asimetričnim lamelama ili jednim aksijalnim prolazom zraka stvara vruću točku na suprotnoj strani, što skraćuje vijek trajanja izolacije namota. Izravan odgovor za kupce: zatražite izvješće toplinske simulacije prije prvog artikla, ne nakon.
Otpornost na koroziju ulazi u odabir materijala
Otpornost na koroziju sada je odluka o odabiru materijala u dizajnu kućišta motora, a ne naknadna misao u lakirnici.
Prerada hrane, kemijske pumpe, obalni HVAC i određene lokacije ispod haube električnih vozila specificiraju kućišta od nehrđajućeg čelika jer se korozija rubova na obojenim izrezima i rupama za vijke pojavljuje u roku od nekoliko mjeseci u tim okruženjima. Stupanj 304 je osnovna vrijednost; stupanj 316 rezerviran je za aplikacije s visokim sadržajem klorida, iako je rjeđi u kućištima zbog troškova obrade.
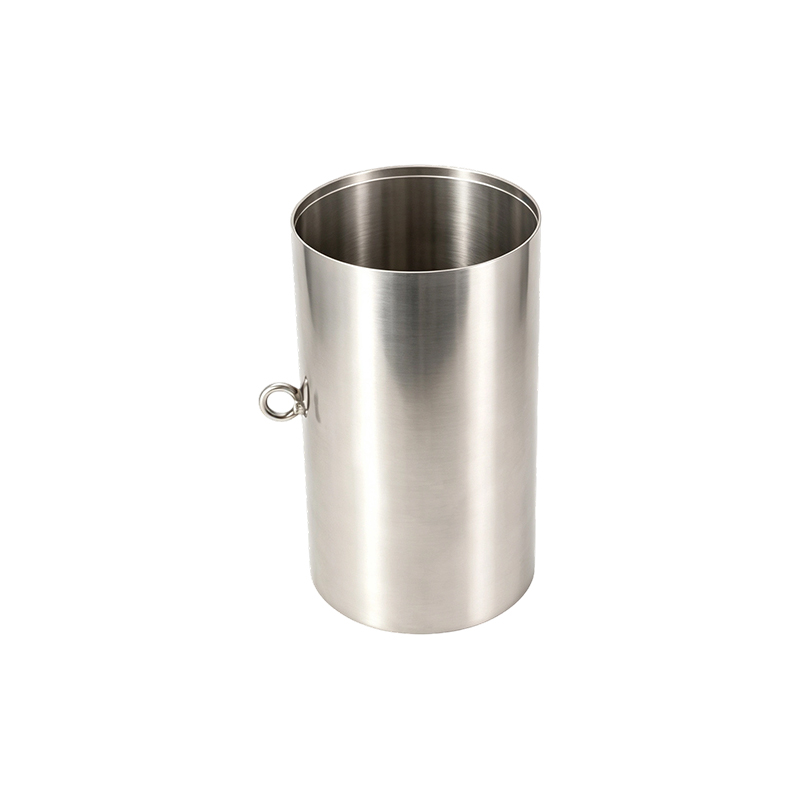
Zavarivanje nehrđajućih kućišta zahtijeva kontrolirani unos topline. Kućište od 304SS od 139 mm smotano od lima mora zadržati zaobljenost provrta nakon skupljanja zavara; učvršćenja i definirani slijed zavarivanja održavaju unutarnji promjer unutar tolerancije.
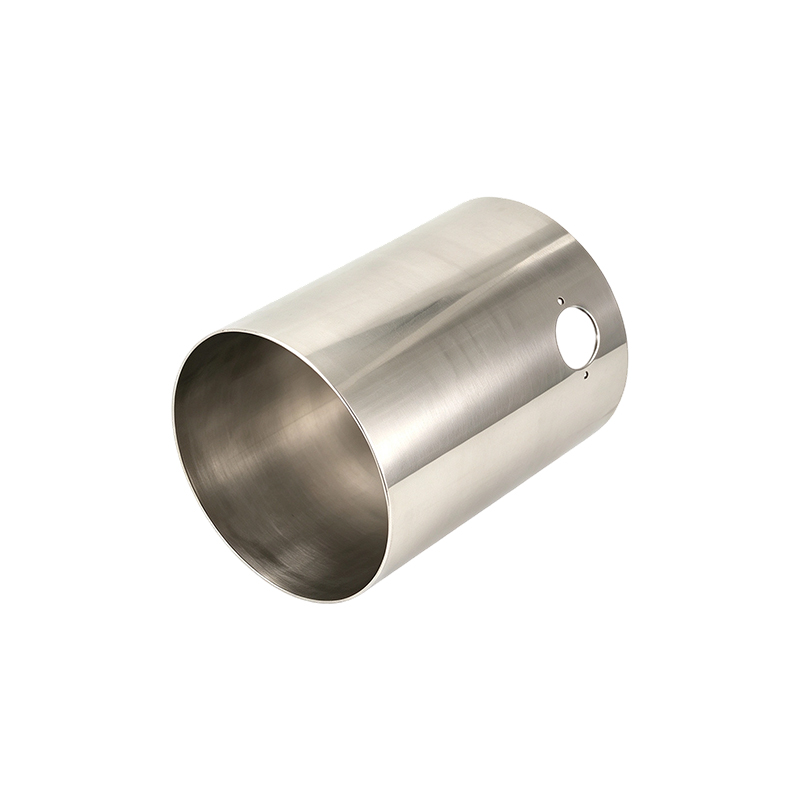 Zavareno kućište motora 304SS s kontroliranim unosom topline Ovo kućište od nehrđajućeg čelika od 139 mm mora zadržati zaobljenost provrta nakon zavarivanja; kontrolirani unos topline i oprema su bitni, a navođenje kriterija prihvatljivosti slanog spreja u crtežima sprječava kvarove na terenu. Pogledajte proizvod →
Projektanti bi trebali napisati standard prihvaćanja korozije u crtež, kao što su sati u slanom spreju ili trajanje izloženosti vlazi. Bez toga, dobavljači će zadano koristiti kozmetičku pasivizaciju, a kućište može otkazati na terenu na obojanim rubovima.
Automatizirane linije za sklapanje postavljaju nove trendove dizajna kućišta motora
Automatizirane linije za prešanje i ugradnju postavljaju nove trendove u dizajnu kućišta motora zahtijevajući ponovljivu geometriju provrta na razini.
Kada je rotor utisnut u kućište, tolerancija provrta određuje hoće li se preša zaustaviti pri ispravnoj sili ili će odbaciti podsklop. Uobičajeni zahtjevi za male laminirane motore sada uključuju okruglost provrta unutar 0,03 mm i pravokutnost površine unutar 0,05 mm. Za kućište od utisnutog čelika od 2,0 mm, ta se preciznost postiže izborom procesa: precizna šipka za bušenje, mjerenje zraka i statistička kontrola procesa.
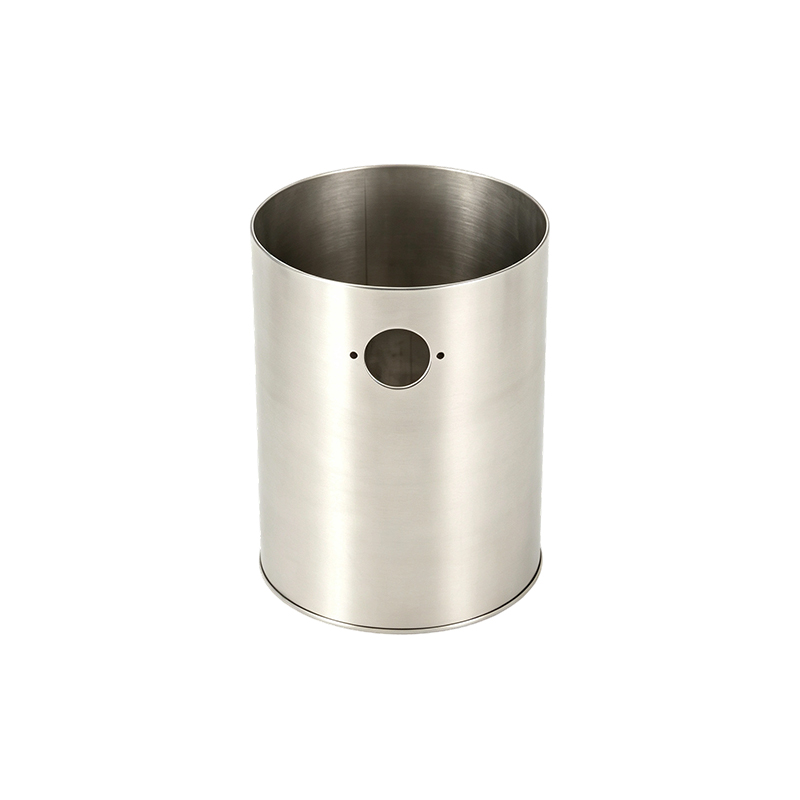
Veća kućišta prebacuju izazov na učvršćenje. Čelično kućište od 260 mm unutarnjeg debelog zida s bazom zadržava svoju geometriju samo ako je baza stegnuta prije bušenja i otpuštena nakon što dio postigne sobnu temperaturu.
 Kućište motora s teškim stijenkama i bazom za aplikacije velike snage S provrtom od 260 mm i debljinom stijenke od 5 mm, ovo kućište otporno je na okretni moment i udar. Pravilno stezanje prije bušenja i provjera kružnosti provrta i ravnosti baze ključni su za automatiziranu montažu. Pogledajte proizvod →
Učvršćenja za zavarivanje također štite kućište tijekom zavarivanja; dobro učvršćenje može biti razlika između okruglog provrta od 0,05 mm i ovalnog od 0,12 mm nakon hlađenja. Kupci bi trebali zatražiti izvješće o provjeri dimenzija koje razdvaja kružnost provrta, paralelnost površine nosača i ravnost baze. Jedna linija "promjer OK" više nije dovoljna za automatsku montažu.
Što ovi trendovi kućišta motora znače za nabavu motora
Za proizvođače motora, trendovi dizajna kućišta motora mijenjaju pitanja postavljena u fazi Zahtjeva za ponudu, a ne samo crtež.
Procesna sposobnost dobavljača važnija je od stranice kataloga. Kućište s integriranim montažnim i toplinskim značajkama nosi procesni rizik koji obični cilindar nikada nije imao. To je mjesto gdje se interni lanac štancanja, zavarivanja, strojne obrade i površinske obrade isplati: manje primopredaja, brže ponavljanje učvršćenja i kraće vrijeme reakcije.
| Trend | Što se promijenilo | Akcija nabave |
| Integrirana montaža | Nosači i nožice obrađeni prema crtežu učvršćenja | Pošaljite crtež učvršćenja s Zahtjevom za ponudu |
| Toplinska arhitektura | Rebra i rashladni kanali postaju dio kućišta | Pregledajte izvješće toplinske simulacije prije prvog članka |
| Nehrđajući materijal | Povećava se trošak zavarivanja i strojne obrade | Definirajte radno vrijeme slanog spreja i stupanj materijala |
| Strože tolerancije | Okruglost i paralelizam kontrolirani u mjerilu | Zahtijevati SPC podatke s PPAP-om |
Tri zahtjeva koji razdvajaju informirane kupce
- Zatražite redoslijed obrade, uključujući kako je kućište stegnuto tijekom bušenja.
- Zatražite izvješće o prvom artiklu s CMM podacima u navedenoj toleranciji.
- Zatražite rezultate testa slanog spreja ili vlažnosti prije rezanja proizvodnog alata.
Često postavljana pitanja
Što je kućište motora?
Kućište motora strukturalna je ljuska koja podupire sklop statora i rotora, štiti unutarnje komponente, prenosi toplinu okolnom zraku i osigurava sučelja za montažu pogonjenog stroja.
Koji je materijal najbolji za kućište motora?
Ugljični čelik zadani je za većinu industrijskih motora zbog krutosti, zavarljivosti i cijene. Nehrđajući čelik postaje pravi izbor kada je potrebna otpornost na koroziju, a aluminij odgovara primjenama gdje težina i toplinska vodljivost nadmašuju cijenu materijala.
Koja je tolerancija standardna za provrt kućišta motora?
Za male do srednje motore, zaobljenost provrta od 0,03 do 0,05 mm i promjer provrta unutar H7 uobičajeni su u trenutnim pregledima dizajna. Veća kućišta s teškim stijenkama često rade s 0,05 do 0,08 mm, ovisno o postupku montaže pritiskom.
Kako trendovi dizajna kućišta motora utječu na vrijeme isporuke?
Integrirane značajke montaže i termička validacija dodaju korake strojne obrade i inspekcije, tako da je za kućište vođeno trendovima obično potrebno više vremena nego za običnu cijev. Proizvođač kućišta koji interno kontrolira štancanje, zavarivanje i strojnu obradu može većinu tog povećanja zadržati unutar faze izrade alata i prvog artikla.
 Previous