

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Izvučena čelična ljuska s unutarnjim promjerom od 140 mm može napustiti liniju za prešanje svakih nekoliko sekundi, a taj tempo je cijeli razlog zašto proizvođači uređaja i industrijskih motora određuju kontinuirano utiskivanje kućišta motora za svoje najveće programe. Umjesto pomicanja praznih dijelova između samostalnih preša, kontinuirana linija uvlači namotanu traku kroz progresivni kalup s više stanica, gdje izrada, crtanje, ponovno crtanje, bušenje i obrezivanje rade kao jedan koordinirani niz. Za tim za nabavu, taj izbor odlučuje o cijeni po dijelu, pouzdanosti isporuke i hoće li desettisućito kućište imati iste mjere kao i prvo iz alata.
Što kontinuirano utiskivanje kućišta motora zapravo uključuje
Kontinuirano udaranje je problem koreografije prije nego što je problem sile. Preša daje tonažu, ali raspored trake, sustav napajanja i matrice odlučuju hoće li kućište izaći okruglo, ravno i ponovljivo brzinom. Svaka stanica izvodi jednu operaciju, a nosiva traka ih povezuje zajedno tako da ništa ne odluta između pogodaka.
Na tipičnom stambenom poslu, stanice se raščlanjuju ovako:
Tolerancije i veličine prozora koje realno možete zadržati
Dobro održavana progresivna linija održava varijaciju unutarnjeg promjera na nekoliko stotinki milimetra kada je stanica za dimenzioniranje ili glačanje ugrađena u matricu, a strojno obrađena ležišta ležajeva mogu dodatno zategnuti kritične dimenzije. Međutim, ono što bi kupci prvo trebali provjeriti nije tablica tolerancija, već prozor veličine, jer ruta oblikovanja postavlja granice prije nego što se bilo koji alat izreže.
Duboko izvlačenje iz lima ekonomično pokriva male i srednje ljuske, zbog čega većina uređaja i programa industrijskog pogona stoji u tom prozoru. Teži zidovi i veći promjeri pomiču se prema cijevnoj ili tvorničkoj konstrukciji. Za širi okvir odluke o kupnji, naš čelično kućište motora vodič prolazi kroz potpunu logiku odabira.
| Put proizvodnje | Tipični ID prozor | Zid i struktura | Najbolje odgovara |
| Iscrtana čelična ljuska na progresivnoj liniji | 29,6 do 160 mm | Zid od lima; baze, nosači ili fleksibilni elementi zavareni na | Pogonski motori uređaja i industrije |
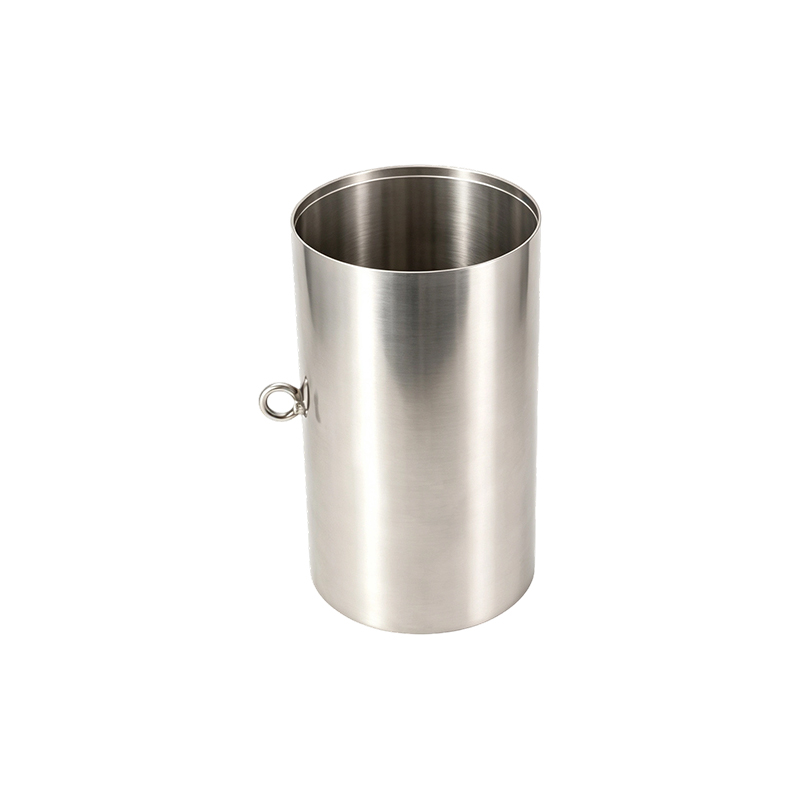
| 304 vučena školjka od nehrđajućeg čelika | 139 do 180 mm | Limeni zid otporan na koroziju | Sredstva za pranje, hrana i vanjska oprema |
| Čelična školjka s debelim stijenkama i bazom | 260 do 343 mm | Debeli zid sa zavarenom bazom | Velika industrijska i specijalna oprema |
| Kućište od čelične cijevi | 113 do 127 mm | Debeli zid izrađen od cijevi | Visokoopterećena i posebna oprema |
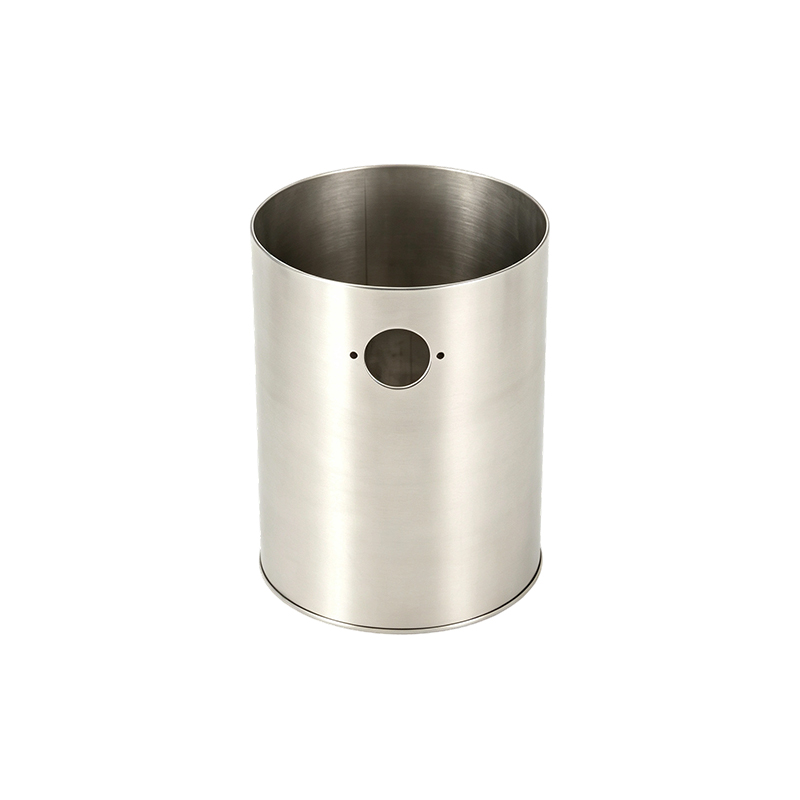
 ID 82,4 mm čelično kućište tankog zida sa zavarenim završnim poklopcima Čelična ljuska debljine 1,0 mm sa zavarenim krajnjim poklopcima, integralnim ležištima ležaja i aksijalnim ventilacijskim otvorom za hlađenje. Odgovara malom do srednje izvučenom prozoru školjke za ručne, lagane motore. Pogledajte proizvod →
Gdje kontinuirano utiskivanje kućišta motora pobjeđuje, a gdje ne
Kontinuirano štancanje dobiva na volumenu, ponovljivosti i cijeni po dijelu, a gubi na fleksibilnosti i vrlo debelim stijenkama. Odaberite krivu rutu i simptomi su predvidljivi: alat koji nikad ne dosegne prag pokrića ili zidovi koji se kidaju bez obzira na to kako je držač slepca podešen.
- Godišnja količina iznosi šest znamenki, a dizajn je stabilan kroz godine modela.
- Unutarnji promjer školjke nalazi se unutar prozora izvučene školjke od otprilike 29,6 do 160 mm.
- Trošak po dijelu i dosljednost lot-to-lot premašuje proračun alata.
- Nosači, baze i strojno obrađena sjedala bit će dovršena u kući nakon žigosanja.
- Volumeni su mali ili se geometrija još mijenja između revizija.
- Zidovi su teški, a promjeri veliki, osim onoga što duboko izvlačenje dobro podnosi.
- Profil bolje odgovara konstrukciji cijevi od lima.
- Kod prvih narudžbi brzina prototipa važnija je od jedinične cijene.
 ID 127 mm bešavno kućište motora od debelog zida Izrađeno od bešavnih čeličnih cijevi sa stijenkom od 7,9 mm, ovo kućište podnosi veliki okretni moment i vibracije tamo gdje izvučeni lim to ne može. Prikladan primjer za točku članka o konstrukciji teških zidova izvan granica dubokog izvlačenja. Pogledajte proizvod →
Pet nedostataka koji uništavaju kućišta i kako se linije bore
Gotovo svaki pregled uzroka kvara na liniji smještaja završava na istih pet sumnjivaca, a svi se kontroliraju na razini kalupa i hrane umjesto da se uhvate pri konačnoj inspekciji.
- Naboranje prirubnice: pritisak držača slijepe ploče i geometrija izvlačenja drže prirubnicu ravnom; kad se željezo jednom nabora u zid, školjka je otpad.
- Trganje na radijusu bušenja: omjer izvlačenja je previše agresivan za materijal, pa je popravak još jedna stanica za ponovno iscrtavanje ili mekši radijus.
- Naušnice na rubu: anizotropija lima podiže uši pod fiksnim kutovima, tako da plan matrice dodaje dopuštenje za obrezivanje i rub se čisti.
- Opruga i ovalnost nakon obrezivanja: geometrija matrice se kompenzira i stanica za konačno dimenzioniranje vraća zaobljenost na unutarnjem promjeru.
- Prevlaka koja se ljušti na pocinčanoj traci: uski zavoji dodavanja i trenje matrice kidaju sloj cinka, tako da su polumjer dodavanja i podmazivanje kontrolirani.
Kada se debljina stijenke penje iznad onoga što crtež može udobno nositi, iskren odgovor je promijeniti rute umjesto da silite lim; naš proizvodnja kućišta motora od čeličnih cijevi vodič detaljno pokriva taj put.
Kako kvalificirati dobavljača kućišta za kontinuirano žigosanje
Sudite o lancu procesa, a ne o jediničnoj cijeni. Dobavljač koji eksternalizira izradu kalupa ili strojnu obradu predaje najkritičnije varijable nekome koga ne možete nadzirati, a razlika u cijeni obično se ponovno pojavljuje kao problemi s teretom, vremenom isporuke i tolerancijom.
- Interni inženjering kalupa: pitajte tko dizajnira, reže i popravlja progresivni kalup i koliko brzo se istrošena stanica može obnoviti.
- Mogućnost prešanja i uvlačenja: tonaža, veličina kreveta i servo sustav uvlačenja odlučuju koje veličine školjke mogu raditi brzinom.
- Kompletan sekundarni lanac: zavarivanje baza i nosača, strojna obrada čeonih površina i sjedišta ležaja te površinska obrada pod jednim krovom uklanjaju prijenose koji slažu toleranciju.
- Inspekcija iza preše: okruglost, debljina stjenke i certifikat materijala provjereni odgovarajućim instrumentima, a ne samo čeljustima.
- Dokazi o količini: stvarni kapacitet, godine u procesu i provjerljiva baza kupaca.
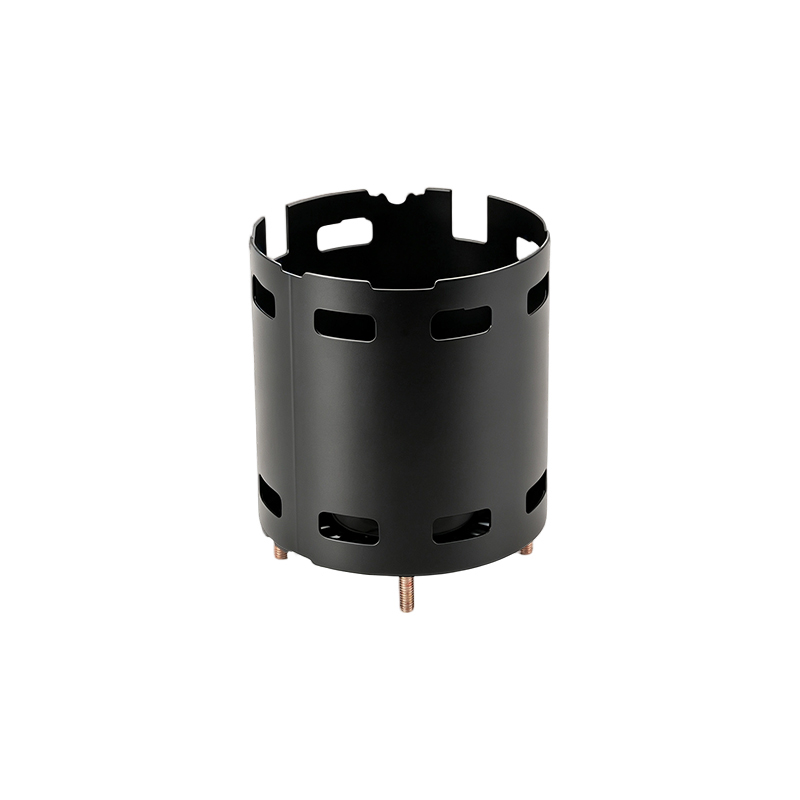
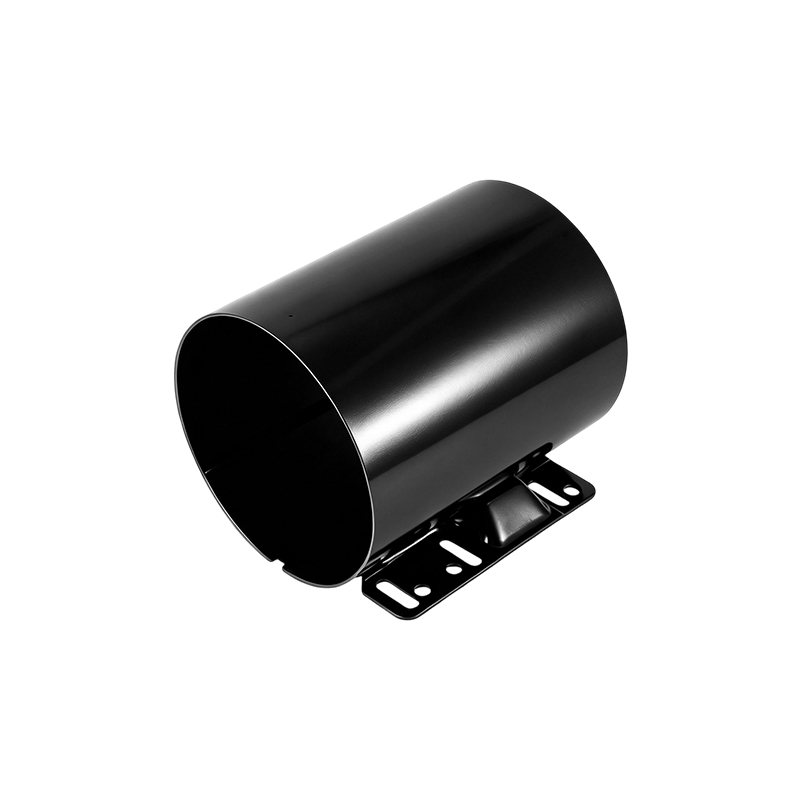
Naš vlastiti pogon izvodi štancanje, automatsko zavarivanje, strojnu obradu i površinsku obradu u jednom toku. Jiangsu Yufeng Electric Co., Ltd. fokusiran je na proizvodnju kućišta motora već 40 godina, podržava korisničke programe s timom inženjera koji u prosjeku ima više od 20 godina iskustva i isporučuje više od pet milijuna kućišta godišnje za više od 50 proizvođača motora. Školjke poput našeg kućišta od 140 mm s dva zavarena nosača pokazuju kako se utiskivanje i sekundarno zavarivanje kombiniraju u jednu isporuku.
 ID 140 mm čelično kućište motora s dva zavarena nosača Izvučena čelična ljuska s fosfatiranim premazom u prahu, zabrtvljenim navojima kabelske uvodnice i dva zavarena nosača za montažu. Ilustrira poantu članka o kombiniranju štancanja i sekundarnog zavarivanja u jedan rezultat. Pogledajte proizvod →
Često postavljana pitanja
Koji raspon veličina odgovara kontinuiranom utiskivanju kućišta motora?
Unutarnji promjer vučenog lima kreće se od oko 29,6 mm do 160 mm na našim linijama. Iznad toga, debljina stjenke i tonaža preše guraju posao prema konstrukciji s teškim stijenkama ili cijevima, koje proizvodimo u unutarnjim promjerima do 343 mm.
Kako se kontinuirano utiskivanje razlikuje od prijenosnog utiskivanja?
U kontinuiranom štancanju, traka nosi dio kroz svaku stanicu unutar jedne matrice. Kod prijenosnog štancanja, pojedinačni dijelovi se pomiču između zasebnih matrica pomoću prstiju ili robota. Kontinuirane linije teku brže po dijelu; prijenosne linije rade s dubljim izvlačenjem i većim školjkama.
Koji materijali su najbolji za utisnuta kućišta?
Hladno valjani čelik zadani je za oplate uređaja i industrije. Nehrđajući inox 304 odgovara ispiranju i korozivnim okruženjima, a pocinčana traka radi dobro kada radijus punjenja i podmazivanje štite premaz.
Koju toleranciju trebam očekivati na unutarnjem promjeru?
S dimenzioniranjem ili glačanjem ugrađenim u progresivnu matricu, očekujte kontrolu unutarnjeg promjera unutar nekoliko stotinki milimetra. Tamo gdje dizajn motora treba više, strojna obrada nakon utiskivanja postavlja sjedišta ležajeva i čeone površine na konačne dimenzije.
 Previous