

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Otpustite pričvrsne vijke na motoru koji vibrira pri puštanju u pogon i gurnite mjerač ispod svake noge. Ako se jedno stopalo otvori za 0,05 mm ili više, okvir se savija svaki put kada se vijci zategnu, a provrt koji nosi ležaj s njim gubi okruglost. To je deformacija kućišta motora u svom najčešćem terenskom obliku, a rijetko je krivnja samog motora: ishod je odlučen ranije, na preši za crtanje, uređaju za zavarivanje i stroju za bušenje.
Ovaj članak prikazuje odakle dolazi deformacija kućišta, zašto nekoliko stotinki milimetra odlučuje o životnom vijeku motora i koji strukturni i procesni izbori sprječavaju čelično kućište od utiskivanja kroz završnu montažu.
Što deformacija kućišta motora zapravo znači
Deformacija kućišta motora je svako odstupanje kućišta od predviđene geometrije, a dolazi u dva oblika koji se vrlo različito ponašaju nakon što je motor sastavljen.
Deformacija kućišta motora: svako mjerljivo odstupanje kućišta motora od njegove specificirane geometrije, uključujući okruglost provrta, koncentričnost šiljke, ravnost prirubnice i koplanarnost podnožja, uzrokovano proizvodnim naprezanjima, opterećenjima sklopa ili radnim uvjetima.
Razlika koja je važna u praksi je elastičnost u odnosu na plastiku. Elastična deformacija nestaje kada opterećenje nestane; plastična deformacija je zaključana. Kućište se može savršeno izmjeriti nakon strojne obrade i još uvijek izmjeriti izvan kruga nakon što se stator utisne, jer interferentno pristajanje pokreće trajnu trostruku kontrakciju u provrt.
Elastična
Oporavlja se kada se teret oslobodi. Tipični slučajevi: meko savijanje stopala pod opterećenjem vijka, pritisak stezanja tijekom strojne obrade, toplinski porast tijekom rada.
Skriveni trošak: dok traje, izobličuje vanjski prsten ležaja i pomiče zračni raspor.
Plastični
Trajna. Tipični slučajevi: zavarena ovalnost, izvučena opruga ljuske, skupljanje provrta zbog prevelikog dosjeda statora.
Skriveni trošak: pogreška ostaje do kraja vijeka motora i ne može se popraviti.
Četiri faze u kojima deformacija kućišta motora ulazi u dio
Deformacija ulazi u čelično kućište u četiri točke: crtanje, zavarivanje, strojna obrada i montaža. Svaki ostavlja drugačiji potpis na provrtu i svaki ima dokazanu protumjeru.
Duboko izvlačenje ostavlja zaostalo naprezanje, a ljuska se vraća ovalno kako se materijal opušta, obično 0,10 do 0,25 mm ukupno očitanje indikatora. Zavarivanje stopa, nosača i priključnih kutija dodaje toplinu i zadržavanje; nemaran slijed savija okvir ili izvlači provrt izvan kruga za 0,15 do 0,40 mm. Strojna obrada pridonosi silama rezanja i stezanja na tankim stijenkama, zbog čega su završna obrada i strategija stezanja važniji od oblačića tolerancije. Montaža je posljednja ulazna točka: interferencija statora skuplja provrt, a neravne noge savijaju okvir pod opterećenjem vijka.
| Pozornica | Tipični potpis | Tipična veličina (TIR) | Protumjera prve linije |
| Duboko izvlačenje | Ovalna školjka od opruge | 0,10 do 0,25 mm | Dizajn matrice i kontrola držača slijepaka |
| Zavarivanje | Ovalnost otvora i luk okvira | 0,15 do 0,40 mm | Simetrični slijed i kruti uređaji |
| Strojna obrada | Otklon tankih stijenki ispod stezaljki | 0,02 do 0,10 mm | Završni provrt posljednji, mekane čeljusti |
| Skupština | Kontrakcija provrta s tri režnja | 0,02 do 0,06 mm | Ispravne smetnje i odgovarajući zid |
Bilješka o radnji
Završno izbušena kućišta nakon svih zavarivanja dosljedno drže zaokruženost nekoliko puta čvršće od školjki izbušenih prije nego što su zavarene noge. Redoslijed daje veću točnost nego što bi to ikada mogao biti oblačić sa strožom tolerancijom.
Zašto nekoliko stotinki milimetra odlučuje o vijeku trajanja motora
Male geometrijske pogreške pretvaraju se izravno u električne i mehaničke gubitke, jer je zračni raspor uzak, a ležaj ležaja precizan.
Mali ili srednji motor obično ima zračni raspor od 0,25 do 0,5 mm, a praksa poravnanja održava statički ekscentricitet zračnog raspora blizu 10 posto raspora ili manje. Neokrugli provrt gura stator i rotor izvan središta, stvarajući neuravnoteženu magnetsku silu, vibracije i buku. Mehanički, iskrivljeno kućište neravnomjerno širi naprezanje oko vanjskog prstena ležaja; pod stalnim velikim opterećenjem prsten se deformira, zagrijava i prerano se umara. Popravci na terenu rutinski prate buku ležaja natrag do savijenog okvira ili meke noge, a ne do samog ležaja.
0,25-0,5 mm
Tipični zračni raspor u malim i srednjim motorima
10%
Zajednički strop za ekscentričnost statičkog zračnog raspora
0,05 mm
Ograničenje mekog stopala prije nego što opterećenje vijka savije okvir
0,02 mm
Cilj za okruglost na završno izbušenom kućištu
Okruglost provrta kroz proces, provrt 120 mm, stijenka 1,5 mm
Kako proizvođači kontroliraju deformaciju kućišta motora u čeličnim kućištima
Kontrola deformacije se ostvaruje na tri mjesta: strukturi, slijedu procesa i verifikaciji. Kućište dizajnirano kruto, zavareno pravilnim redoslijedom i probušeno ostaje okruglo; obrnuti redoslijed se rijetko oporavlja.
Struktura je na prvom mjestu, jer se krutost na savijanje strmo penje s debljinom stijenke. Okviri za velika opterećenja stoga prelaze s tankih vučenih ljuski na konstrukciju s teškim stijenkama s punom bazom:
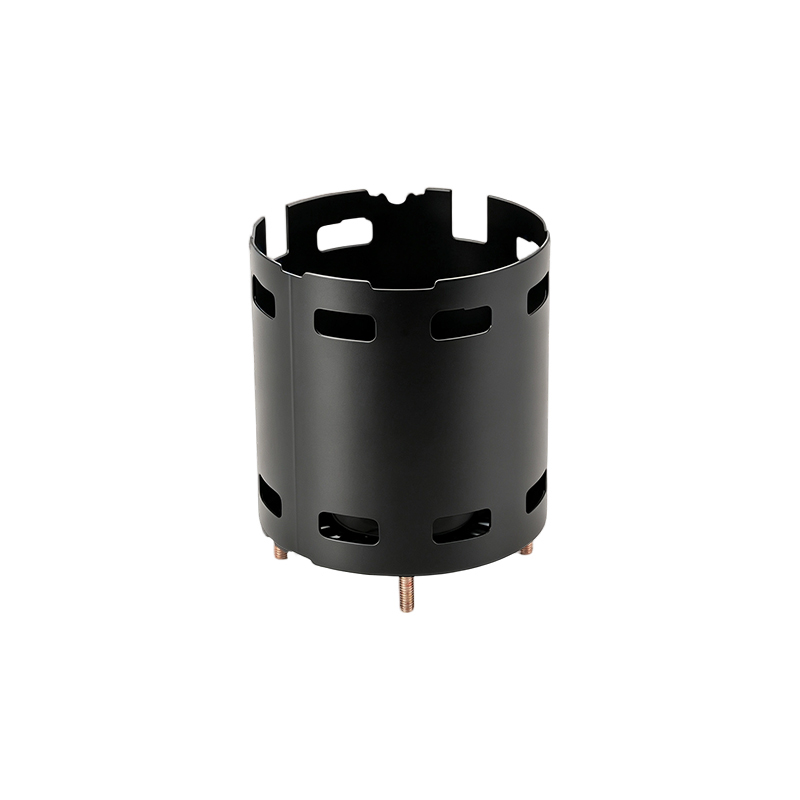
 Kućište motora s debelim stijenkama unutarnjeg promjera 260 s bazom Ovo kućište motora s čeličnim kućištem s teškim zidom ima unutarnji promjer od 260 mm, visinu od 360 mm i debljinu materijala od 5 mm, nudeći izuzetno visoku kompresiju... Pogledajte proizvod →
Cijevna konstrukcija nastavlja istu ideju dalje. Bešavna čelična cijev počinje kružno, tako da je potrebno manje korekcija prije završnog bušenja. Naš vodič za proizvodnju kućišta motora od čeličnih cijevi za kupce prolazi kroz tu rutu korak po korak, uključujući odabir zidova i očekivanja tolerancije.
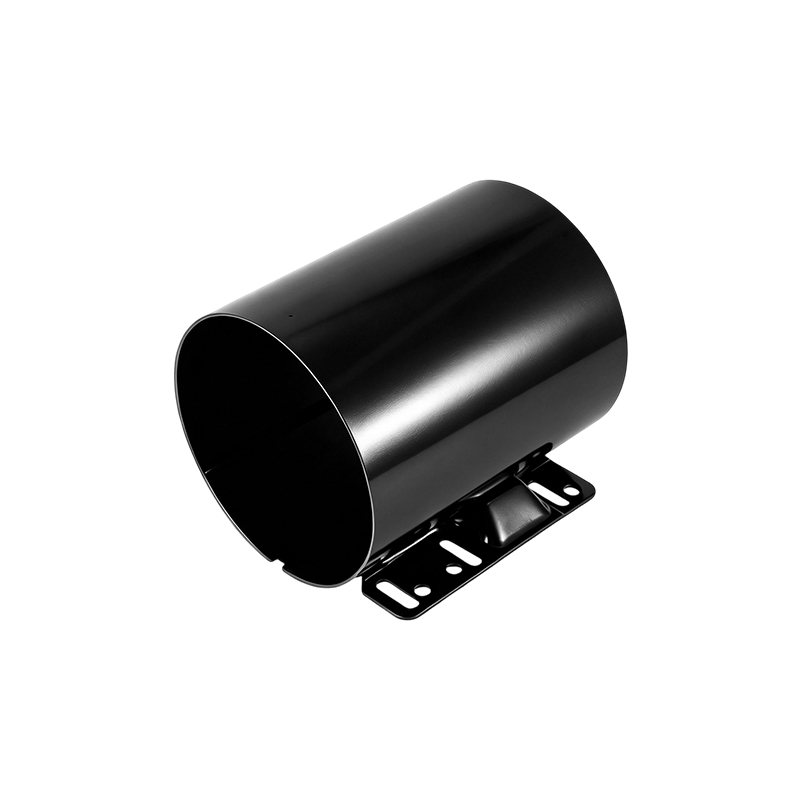
 Unutarnji promjer 127 Kućište motora s debelim stijenkama Ovo kućište motora je precizno izrađeno od visokokvalitetnih bešavnih čeličnih cijevi. S unutarnjim promjerom od 127 mm i debljinom stijenke od 7,9 mm, pruža i precizne... Pogledajte proizvod →
Probušite zadnji, izmjerite krug, a ostatak procesa štiti geometriju koju ste već platili.
- Zavarite prije bušenja. Završna strojna obrada dolazi nakon svakog toplinskog koraka, s provrtom koji se drži ukrućen u krutom učvršćenju tijekom zavarivanja.
- Oslobodite se stresa tamo gdje je važno. Simetrične sekvence zavarivanja i, na teškim dijelovima, smanjenje naprezanja prije konačnog rezanja.
- Nježno stegnite. Meke čeljusti i potpora u više točaka sprječavaju da se tanke stijenke stvrdnu tijekom strojne obrade.
- Mjerite okruglost, a ne samo promjer. Mjerač zraka ili čep provjere na nekoliko aksijalnih dubina hvataju ovalnost koju mikrometar s dvije točke očitava kao dobru.
Što navesti i provjeriti prije nego što kućišta stignu do vaše linije
Stavite geometriju i metodu mjerenja u kupovnu specifikaciju, a zatim oboje provjerite na dolaznoj inspekciji. Dva kupca koji naručuju isti nazivni dio mogu vidjeti vrlo različite rezultate na terenu ovisno o tome što crtež zapravo kontrolira.
Navedite zaobljenost provrta kao ukupno očitanje indikatora, obično 0,02 do 0,03 mm na završno obrađenim provrtima, i koplanarnost stopala unutar 0,05 mm. Imenujte metodu mjerenja na crtežu: mjerač zraka ili koordinatno mjerenje na tri aksijalne dubine, a ne jedna provjera promjera u dvije točke. Zatim pokrenite četiri praktične provjere svake serije:
- Izmjerite okruglost otvora na tri aksijalne dubine i zabilježite očitanja.
- Provjerite koplanarnost stopala na površinskoj ploči s neopterećenim kućištem.
- Probno pritisnuti stator i zabilježiti krivulju sile; a rising spike flags nosi rizik kontrakcije.
- Prilikom ugradnje, provjerite da svaka stopa sjedi unutar 0,05 mm prije konačnog zateznog momenta.
Montažna konstrukcija zaslužuje jednaku pozornost, jer nosači i fleksibilni elementi odlučuju o putu opterećenja u okvir. Kućište s konstruiranim točkama savitljivosti apsorbira naprezanje pri montaži umjesto da ga prenosi u provrt:
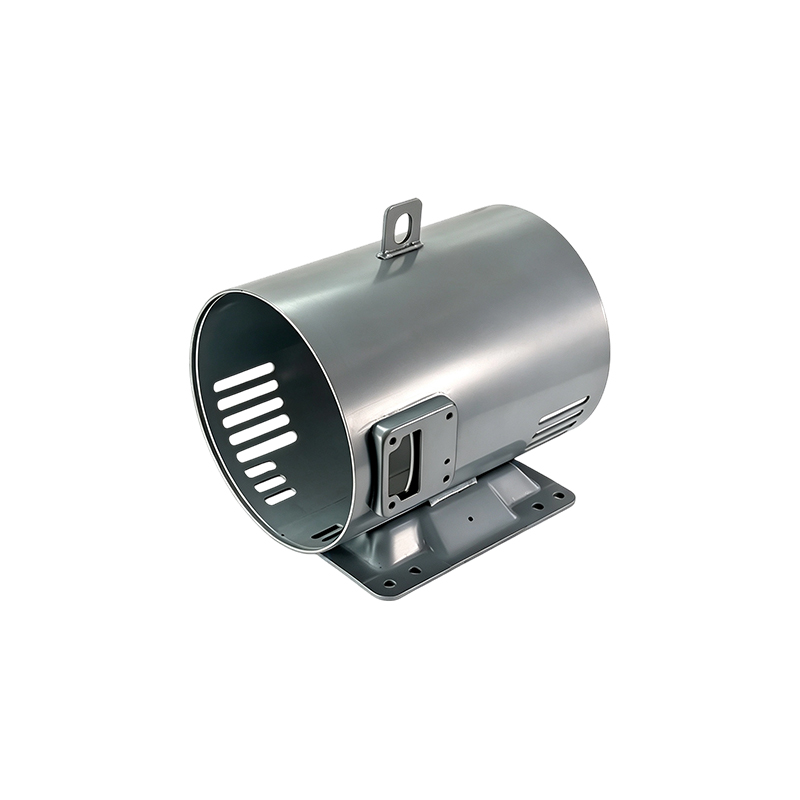
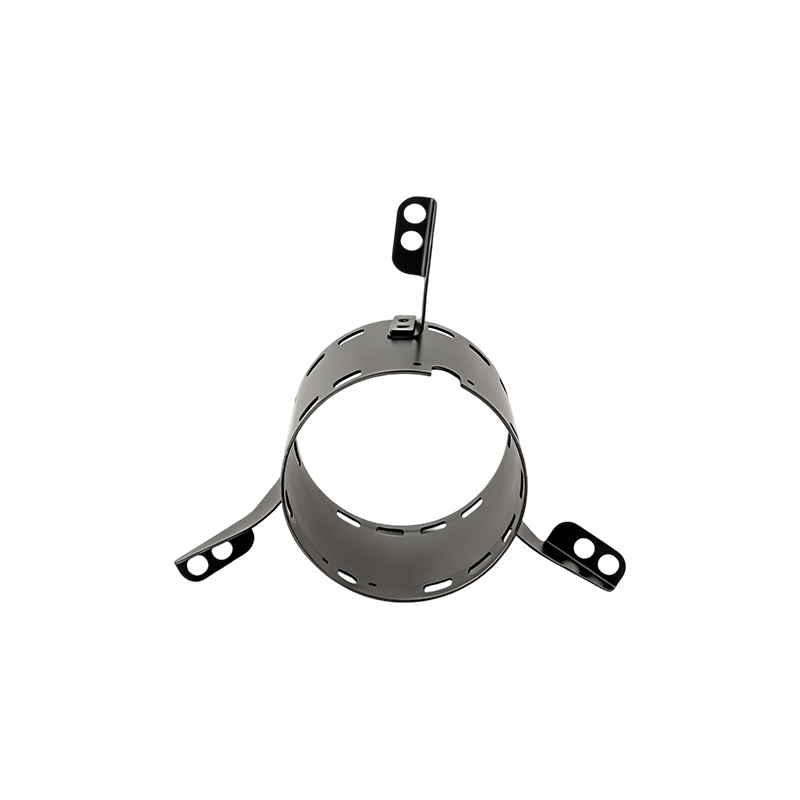 Kućište motora od čelika unutarnjeg promjera 120 s tri fleksibilna nosača Ovo čelično kućište motora ima precizno konstruiranu strukturu s unutarnjim promjerom od 120 mm, visinom od 105 mm i debljinom stjenke od 1,5 mm, čime se postižu kompaktni l... Pogledajte proizvod →
Gdje je u igri nekoliko struktura, usporedite opcije zida, postolja i nosača u standardu raspon kućišta motora od čelika prije zaključavanja crteža.
Tretirajte okruglost kao rezultat procesa, a ne želju za crtanjem. U Jiangsu Yufeng Electric Co., Ltd., žigosanje, zavarivanje, strojna obrada i inspekcija izvode se u jednom pogonu, što čini kontrolu slijeda provedivom i sprječava rizik od deformacije na vašoj liniji.
Često postavljana pitanja o deformaciji kućišta motora
Može li se deformirano kućište motora popraviti?
Elastični uzroci mogu: podmetanje stopala i ponovno zatezanje u nizu obično uklanjaju meku deformaciju stopala. Plastična deformacija provrta općenito zahtijeva ponovnu strojnu obradu ili zamjenu, jer će provrt koji je više od nekoliko stotinki milimetra izvan okruglog oblika nastaviti raditi na vanjskom prstenu ležaja do kraja životnog vijeka motora.
Da li deblji zid uvijek zaustavlja deformaciju?
Debljina uvelike pomaže, budući da krutost na savijanje varira otprilike s kubikom debljine stijenke, ali ne opravdava lošu praksu. Debelo kućište zavareno pogrešnim redoslijedom ili stegnuto nepažljivo može i dalje ispasti izvan kruga. Konstrukcija temeljena na teškim stijenkama i cijevima isporučuje svoju punu korist samo kada je uparena s redoslijedom zavarivanja i završnim bušenjem na kraju.
Je li za deformaciju uvijek kriv proizvođač kućišta?
Ne. Instalacijska meka noga, pretjerano zategnuti montažni vijci, naprezanje cijevi i toplinski cikli, sve su to deformirajuća kućišta koja su izašla iz tvornice u specifikaciji. Zbog toga su provjere mekog stopala dio postupka ugradnje i zašto su ulazne provjere okruglosti važne s obje strane.
Koja je konstrukcija najbolja otporna na deformacije?
Za visokoopterećene i veće okvire, kućišta od čelika i cijevi s teškim stijenkama najbolje drže geometriju, a verzije od nehrđajućeg čelika 304 donose istu krutost tamo gdje je također potrebna otpornost na koroziju. Uskladite strukturu s putanjom opterećenja umjesto da kupujete samo debljinu.
 Previous